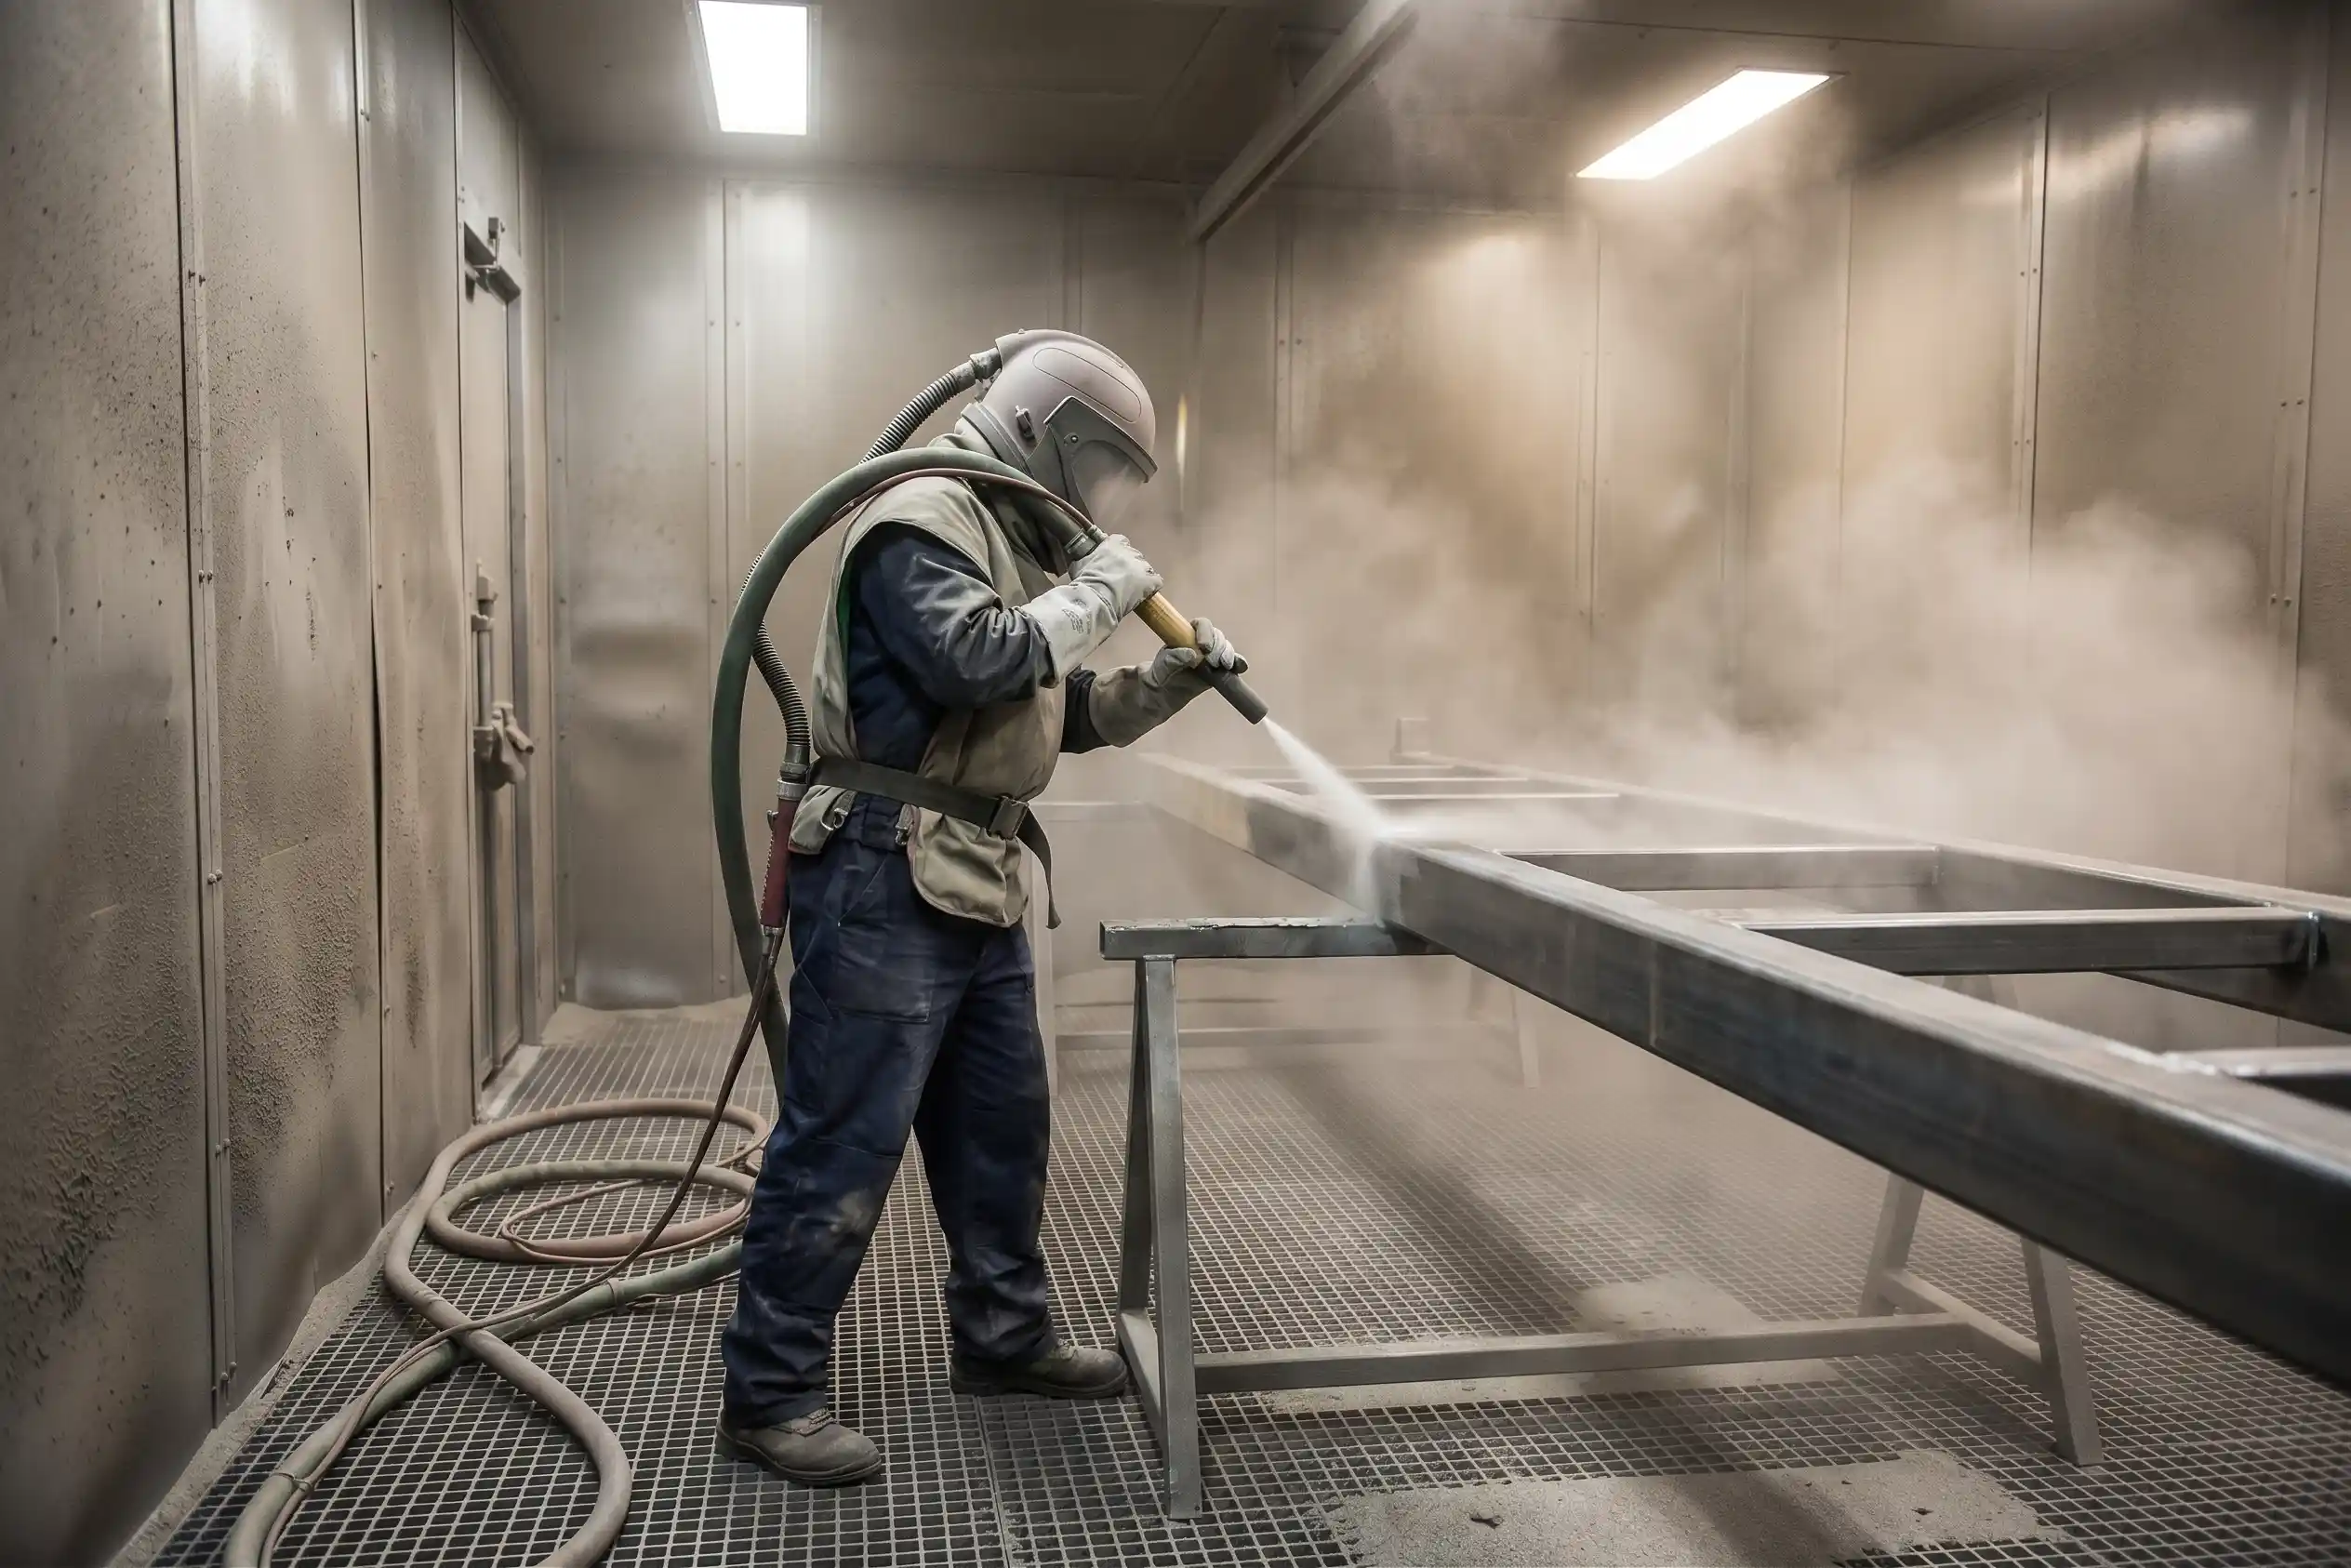
Keď sa náter na oceľovej konštrukcii začne predčasne odlupovať, príčina býva častejšie pod ním než v ňom. Väčšina zlyhaní náterových systémov súvisí s nedostatočne pripraveným povrchom a oceľ sa pred náterom najčastejšie pripravuje abrazívnym čistením, v praxi nazývaným aj tryskanie, otryskávanie alebo pieskovanie kovov. Aký čistý a aký drsný má byť povrch pred prvou vrstvou, určuje technický list náteru.
Obsah článku
Rýchly prehľad
| Čo predpisuje technický list | Prečo na tom záleží |
|---|---|
| Stupeň čistoty, najčastejšie Sa 2½ | Náter drží na oceli, nie na nečistotách a hrdzi, ktoré sa neskôr odlúpia aj s ním |
| Profil drsnosti v µm | Plytký profil náter slabo ukotví, príliš hlboký prvá vrstva neprekryje |
| Povrch bez solí, prachu a mastnoty | Nečistoty oddeľujú náter od kovu, soli pod ním spôsobujú pľuzgiere |
| Náter čo najskôr po tryskaní | Tryskaná oceľ vo vlhkom vzduchu rýchlo začína korodovať |
Prečo náter drží na tryskanom povrchu lepšie
Náter sa k oceli viaže dvoma spôsobmi, ktoré spolu určujú jeho adhéziu: priľne k čistému kovu a mechanicky sa zachytí v jeho nerovnostiach. Oba fungujú len vtedy, keď medzi náterom a oceľou nič nie je. Ak na povrchu zostane hrdza, okuje alebo mastnota, náter drží na nich, a keď sa uvoľnia, odlúpi sa spolu s nimi. Abrazívne čistenie rieši obe podmienky naraz. Zrná abraziva odstránia okuje, hrdzu aj starý náter a do povrchu vyryjú sieť vrcholov a priehlbín, ktoré slúžia ako kotviaci profil. Náter priehlbiny vyplní, po vytvrdnutí sa v nich zachytí a na členitom povrchu má aj väčšiu plochu, na ktorú priľne. Hladký povrch nestačí. Pri náteroch Jotamastic 87 a Jotamastic 90 Jotun upozorňuje, že drôtená kefa nesmie oceľ vyleštiť, pretože vyleštený povrch znižuje priľnavosť. Nor-Maali zasa pri viacerých náteroch požaduje, aby sa plechy valcované za studena pred natieraním zdrsnili brúsnym papierom.
Pieskovanie, tryskanie a otryskávanie kovov: spôsoby abrazívneho čistenia
Všetky tri názvy označujú ten istý postup: povrch sa veľkou rýchlosťou vrhajú zrná abraziva, napríklad oceľovej drte, oceľového granulátu alebo minerálneho abraziva. Technické listy hovoria o abrazívnom čistení a výsledok hodnotia stupňami Sa. Konštrukčná oceľ sa takto čistí niekoľkými spôsobmi:
- Tlakovzdušné tryskanie. Abrazivo unáša stlačený vzduch z ručne vedenej dýzy. Používa sa v tryskacej komore aj na stavenisku, napríklad pri mostoch, nádržiach a údržbe.
- Tryskanie metacími kolesami. Rotujúce kolesá v priebežnej linke vrhajú oceľový granulát alebo drť na profily a plechy. Takto sa oceľ často čistí vo výrobe, kde po tryskaní býva nanesený dielenský náter.
- Mokré abrazívne tryskanie. Abrazivo sa mieša s vodou, vzniká menej prachu a voda zmyje aj časť solí. Mokrú oceľ však rýchlo pokryje blesková korózia, preto sa do vody pridávajú inhibítory.
- Vákuové tryskanie. Abrazivo aj prach sa odsávajú hneď pri dýze, čo sa hodí na lokálne opravy v prevádzkach.
Detail abraziva
Stupeň čistoty: čo znamená Sa 2½ v technickom liste
Čistotu povrchu posudzuje norma ISO 8501-1 vizuálne, porovnaním s fotografiami. Sa označuje abrazívne čistenie, St ručné a strojové.
| Stupeň | Ako vyzerá povrch |
|---|---|
| Sa 1 | Odstránené sú len voľne priľnuté okuje, hrdza a starý náter |
| Sa 2 | Väčšina okují, hrdze a náteru je preč, zvyšky sú pevne priľnuté |
| Sa 2½ | Zvyšky nečistôt sú viditeľné len ako slabé škvrny alebo pásiky |
| Sa 3 | Vizuálne čistá oceľ s rovnomerným kovovým vzhľadom |
| St 2 | Ručne alebo strojovo odstránené voľne priľnuté okuje, hrdza a náter |
| St 3 | Ako St 2, ale dôkladnejšie, podklad má kovový lesk |
Všetky stupne predpokladajú, že olej, mastnota a hrubé vrstvy hrdze sa odstránili ešte pred tryskaním. V technických listoch nájdete najčastejšie Sa 2½. Výrobca Nor-Maali ho uvádza ako minimum napríklad pre Normazinc SE, Normazinc Plus aj Epocoat 21 Primer. Pri zink epoxidových a zinksilikátových náteroch je čistý kov podmienkou ich funkcie, lebo zinok chráni oceľ katodicky len vo vodivom kontakte s ňou. Jotun taktiež uvádza pre uhlíkovú oceľ minimálny stupeň predprípravy a odporúčaný spôsob. Pri niektorých náteroch pripúšťa minimum ručné čistenie na St 2 alebo St 3, kým odporúčanie je Sa 2½.
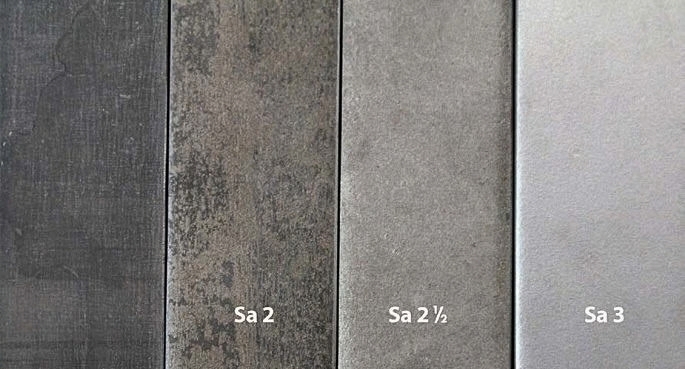
Porovnanie úrovní čistoty povrchu ocele
Profil drsnosti: ani príliš jemný, ani príliš hrubý
Profil drsnosti je výška od dna priehlbín po vrcholy otryskaného povrchu v mikrometroch. Porovnáva sa s komparátorom podľa normy ISO 8503 alebo sa meria meradlom drsnosti. Plytký profil dáva náteru málo miesta na ukotvenie. Pri príliš hlbokom profile vrcholy naopak prečnievajú nad prvú vrstvu, náter ich prekryje len tenko alebo vôbec a práve tam sa neskôr objavia drobné body hrdze. Neplatí teda, že čím drsnejší povrch, tým lepšie. Cieľom je profil v rozsahu, ktorý predpisuje výrobca náteru. Tvar profilu závisí od abraziva. Ostrohranné abrazivo, napríklad oceľová drť, vytvára ostré vrcholy, guľatý oceľový granulát skôr zaoblené jamky. Jotun požaduje ostrohranný profil a pre väčšinu náterových systémov sa uprednostňuje aj všeobecne.
| Typ náteru | Stupeň čistoty | Profil drsnosti |
|---|---|---|
| Zinkové základné nátery | Sa 2½ | 30 až 85 µm |
| Epoxidové základné nátery | Sa 2½ | 30 až 85 µm |
| Nátery nádrží | Sa 2½ | 50 až 100 µm |
| Povrchovo tolerantné epoxidy | Sa 2, minimum St 2 | 30 až 85 µm pri tryskaní |
Hodnoty profilu pochádzajú z aplikačných návodov Jotun, napríklad pre Barrier 80, Resist 78, Tankguard 412 a Tankguard DW. Nor-Maali profil v µm neuvádza, pri jeho náteroch ho stanovuje špecifikácia náterového systému.
Čo po tryskaní nie je vidieť: soli, prach a mastnota
Stupeň čistoty sa posudzuje okom, preto cez kontrolu prejdú tri druhy nečistôt, ktoré priľnavosť oslabujú.
- Mastnota a olej: Tryskanie ich spoľahlivo neodstráni, preto ich norma ISO 8501-1 požaduje odstrániť ešte pred ním. Odporúčame na to alkalické, emulzné alebo rozpúšťadlové čistiace prostriedky.
- Rozpustné soli: Chloridy z posypových solí, morského vzduchu či priemyselných prevádzok zostávajú v priehlbinách profilu aj po tryskaní. Pod náterom priťahujú vodu a náter vytvorí pľuzgiere. Odporúčame ich preto umyť čistou vodou.
- Prach: Náter nanesený na prach z abraziva a okují priľne k nemu, nie k oceli. Množstvo prachu sa kontroluje lepiacou páskou podľa ISO 8502-3.
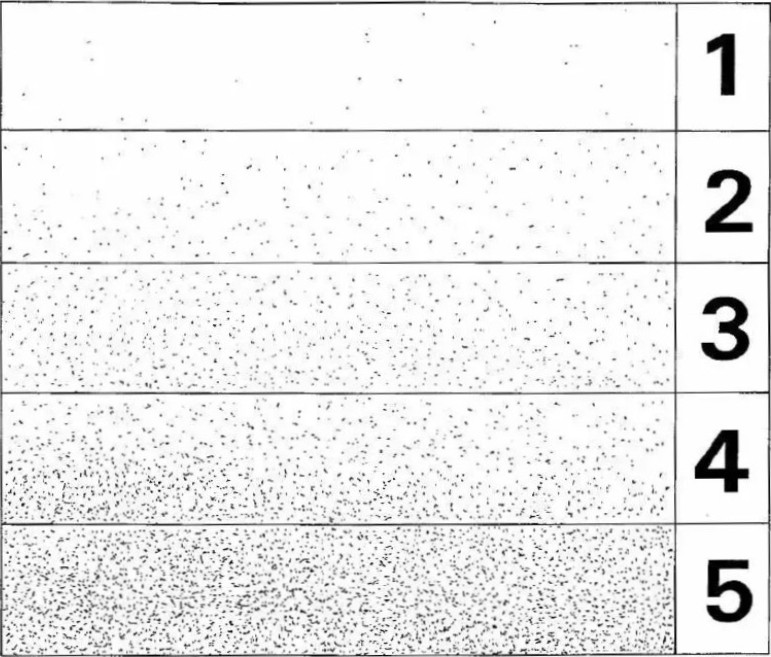
Kontrola lepiacou páskou podľa ISO 8502-3
Koľko času môže uplynúť medzi tryskaním a prvou vrstvou
Tryskaná oceľ je nechránený kov. Vo vlhkom vzduchu na nej začne vznikať hrdza a sadá na ňu prach, takže stupeň čistoty sa s každou hodinou zhoršuje. Odborné merania ukázali, že najväčšiu priľnavosť mal náter nanesený hneď po tryskaní. Nie je možné presne povedať, po akej dobe po tryskaní už je náter rizikové naniesť. Táto premenná je ovplyvnená špecifikáciami projektu. Napríklad technicko-kvalitatívne podmienky pre protikoróznu ochranu oceľových mostov pripúšťajú v suchom prostredí najviac 8 hodín.
Teplota podkladu musí byť aspoň 3 °C nad rosným bodom, inak sa na oceli zrazí vlhkosť, ktorú okom nevidno. Ak sa na povrchu predsa objaví hrdza, treba ho znova tryskať a natrieť.
Keď sa tryskať nedá: mechanické čistenie, vodný lúč a povrchovo tolerantné nátery
Pri údržbe v prevádzke tryskanie často nie je možné, napríklad kvôli zlému prístupu ku konštrukcii. V takýchto prípadoch je možné voliť z náhradných postupov.
- Ručné a strojové čistenie kefami a brúsnymi kotúčmi dosiahne St 2 alebo St 3, profil ako tryskanie však nevytvorí. Ani rotačné nástroje, ktoré povrch zdrsnia, sa podľa americkej normy SSPC-SP 11 s tryskaním nedajú plnohodnotne porovnávať.
- Vysokotlakový vodný lúč odstráni hrdzu, starý náter aj soli, nový profil však nevytvorí. Nor-Maali ho pripúšťa napríklad pri Normastic 405 s minimálnym stupňom Wa 1 a pri údržbe aj pri Normazinc SE a Normazinc Plus.
- Povrchovo tolerantné nátery sú určené na miesta, kde optimálna príprava nie je možná (hlavne pri údržbe). Jotamastic 87 a Jotamastic 90 majú minimum St 2 a odporúčané Sa 2, Normastic 405 v atmosférickom prostredí pripúšťa Sa 2 alebo St 2, pre ponor však minimálne Sa 2½.
Tolerantný náter znesie horšie pripravený povrch, výsledok však nie je rovnaký ako na tryskanej oceli a aj pri ňom Jotun odporúča tryskanie. Pri zinkových základných náteroch slúži čistenie na St 3 len na opravu drobných poškodení.
Príprava povrchu je súčasťou náterového systému
Ak prevádzka predpísaný stupeň čistoty alebo profil nedosiahne, riešením je iný náterový systém navrhnutý pre dostupnú prípravu, nie kompromis pri tryskaní. Dodávame nátery Jotun a Nor-Maali na oceľové konštrukcie, nádrže s vodou a mnohé ďalšie náročné prostredia. Pri návrhu systému s vami prejdeme, akú prípravu povrchu vyžaduje, a počas realizácie naši FROSIO inšpektori dohliadnu na to, aby ju zhotoviteľ splnil.